Les gaz jouent un rôle clé dans l'inertage des soudures sensibles à l'oxydation. Pourtant ils ne possèdent pas les mêmes propriétés et ne conviennent pas à tous les matériaux. Alors comment les choisir ?
1 - Pourquoi utiliser une protection gazeuse ?
Lors du soudage, le métal atteint des températures très élevées. Or certains matériaux, comme les aciers inoxydables, le zirconium ou le titane, une fois très chauds, peuvent devenir extrêmement réactifs à l'oxygène, mais également à l'azote et à l'hydrogène présents dans l'air.
Rappelons que l’air contient environ 78 % d’azote, 21 % d’oxygène et moins de 1 % d’autres gaz, dont l’argon.
Le principal risque : provoquer une oxydation de la soudure (Zone Fondue) et de la Zone Affectée Thermiquement (ZAT) susceptible d'altérer la résistance à la corrosion, la qualité de la soudure et même ses propriétés mécaniques. Pour ces matériaux, il est nécessaire de créer une protection gazeuse pendant toute la durée de la soudure.
Le rôle de l'inertage est donc de remplacer l'air autour de la soudure par une atmosphère gazeuse adaptée qui limitera ces réactions et protégera le métal pendant toute la durée du soudage, jusqu'au refroidissement complet de la pièce.
Quels gaz d'inertage utiliser pour créer cette atmosphère protectrice ?
- Les gaz inertes comme l'argon (Ar) et l'hélium (He). Ils appartiennent à la famille des gaz nobles et sont chimiquement inertes : ils ne réagissent pratiquement pas avec le métal.
- Mais aussi d'autres gaz comme l'azote (N₂), l'hydrogène (H₂), le dioxyde de carbone (CO₂) et même... l'oxygène (O₂). Ils possèdent chacun des caractéristiques spécifiques et ne sont compatibles qu'avec certaines applications.
Où créer cette protection gazeuse ?
On peut la mettre en place à 3 niveaux différents de la soudure, selon la configuration et le niveau qualité requis. À noter que ces trois types de protection peuvent être combinés selon les besoins.
La protection endroit est assurée par le gaz sortant de la torche de soudage. Elle crée une atmosphère protectrice autour de l'arc électrique et du bain de fusion.
La protection endroit secondaire prolonge la protection endroit au-delà du bain de fusion, grâce à des dispositifs appelés traînards, fixés à l’arrière de la torche.
La protection envers protège la face opposée de la soudure afin d'éviter l’oxydation du joint en envers. Elle peut concerner les soudures circulaires et longitudinales pour des volumes de type tuyauteries, cuves ou réservoirs.
2 - Argon, azote, hélium, hydrogène : quel gaz choisir pour la protection envers ?
Tous les gaz utilisés en protection envers n'ont pas les mêmes propriétés ni les mêmes compatibilités avec les matériaux. Argon, hélium, azote ou hydrogène : chacun présente des avantages et des limites selon la nuance soudée, le niveau de protection recherché et les conditions d'inertage. Faisons le point !
L'argon (Ar) : le gaz de référence
C'est le gaz de référence pour de nombreuses opérations de soudage et d'inertage.
Caractère chimique : inerte.
Utilisations : TIG, PLASMA, LASER - Tous métaux et aciers.
Ses principaux avantages :
Excellente protection contre l'oxydation ;
En TIG, son faible potentiel d'ionisation facilite l'amorçage et favorise la stabilité de l'arc. Il permet d'obtenir un bon mouillage et une bonne pénétration.
Il est utilisable pour un inertage endroit, endroit secondaire, envers ;
- Risque de formation de soufflures en pied de cordon (la zone fondue est plus petite, la pénétration prend la forme d'un doigt de gaz, le refroidissement est plus rapide, le dégazage moins facile) ;
- Arc potentiellement erratique en MIG sur aciers non et faiblement alliés ;
- N’entretient pas la vie*.
Dans la majorité des applications d'inertage, l'argon reste le meilleur compromis entre qualité, simplicité et coût.
L'hélium (He) : pour les applications exigeantes
Caractère chimique : inerte.
Utilisations : TIG, MIG, PLASMA, LASER - Tous métaux et aciers.
Ses principaux avantages :
- un potentiel d'ionisation plus élevé qui permet d'obtenir un arc plus énergétique, une pénétration plus large en racine, un meilleur mouillage, une meilleure interpénétration entre les passes et une augmentation de la vitesse de soudage.
- son coût plus important que celui de l'argon ;
- sa faible densité qui implique des débits plus importants pour maintenir une bonne protection ;
- son potentiel d'ionisation élevé peut rendre l'arc plus difficile à amorçer, plus énergique, voire instable en soudage MIG ;
- n'entretient pas la vie*.
L’hélium est particulièrement intéressant lorsqu’on recherche une pénétration plus importante ou une vitesse de soudage plus élevée. Il peut être utilisé pur ou en mélange avec l’argon.
L'azote (N₂) : uniquement pour certaines applications
Caractère chimique : peu réactif.
Utilisations : TIG, MIG, LASER - Tous métaux et aciers
Ses principaux avantages :
- sur certains inox, notamment duplex et superduplex, l'apport d'azote peut contribuer à limiter la perte d'azote du métal fondu et à préserver l'équilibre métallurgique et la résistance à la corrosion du joint.
Ses inconvénients :
- ne peut s'utiliser qu'en protection envers pour le soudage des aciers inoxydables austénitiques (matériaux non sensibles à l’azote). ;
- déconseillé pour les matériaux sensibles comme le titane ou le zirconium, avec lesquels il peut provoquer une fragilisation ;
- n’entretient pas la vie*.
L'azote peut constituer une alternative ou un composant intéressant pour certaines applications sur l'acier inox.
L'hydrogène (H₂) : uniquement pour certaines applications
Caractère chimique : réducteur.
Utilisations : TIG, MIG, PLASMA - Tous métaux et aciers sauf ceux sensibles à la fissuration par hydrogène - Uniquement en mélange avec de l’argon ou de l’argon et de l’hélium.
- mélangé à l'argon : arc plus énergétique, réduction des oxydes, performances accrues (pénétration, vitesse de soudage), cordon brillant et de bel aspect.
Ses inconvénients :
- pas d'utilisation pure, uniquement en mélange avec l'argon ou argon-hélium ;
- risques de soufflures en soudage multipasses ;
- risques de fragilisation des aciers non et faiblement alliés ;
- gaz très inflammable nécessitant des précautions particulières de stockage et d'utilisation ;
- n’entretient pas la vie*.
L'hydrogène est utilisé en faible proportion dans certains mélanges pour augmenter les performances de soudage, mais son emploi est réservé aux matériaux et procédés compatibles.
Le bon gaz pour votre configuration n'est donc pas nécessairement le plus performant dans l'absolu : c'est celui qui apporte la protection et les propriétés recherchées sans compromettre la qualité métallurgique de la soudure.
*Attention : argon, hélium et azote sont asphyxiants. En espace confiné, des mesures de sécurité spécifiques s'imposent.
3 - Gaz pur ou mélange : lequel choisir ?
Le choix entre gaz pur et mélange gazeux dépend avant tout du matériau, du procédé de soudage et de l'effet recherché.
Pourquoi choisir un gaz pur ?
Un gaz inerte utilisé seul (pur car non mélangé) permet de créer une atmosphère protectrice sans apporter d'élément actif susceptible de réagir avec le métal chaud. Cette solution répond aux besoins de nombreuses opérations d'inertage. L'argon pur constitue notamment la solution de référence pour la protection envers de nombreuses soudures.
Attention à ne pas confondre gaz pur et pureté du gaz : un gaz pur désigne ici un gaz utilisé seul plutôt qu'en mélange, tandis que son degré de pureté correspond à la proportion réelle de ce gaz et à la quantité d'impuretés qu'il contient. La pureté du gaz est particulièrement importante lors du soudage de matériaux très sensibles à la contamination.
Pourquoi choisir un mélange gazeux ?
L'ajout d'un autre gaz permet de modifier les propriétés de l'atmosphère de protection ou le comportement du soudage. Selon l'application, un mélange peut ainsi apporter des propriétés spécifiques. Sa composition doit toutefois être adaptée au matériau, au procédé de soudage et au résultat recherché.
Argon - hélium
Utilisé notamment lorsqu'un apport énergétique plus important est recherché. Les mélanges peuvent contenir jusqu’à 70% d’hélium. Ce mélange augmente :
- la chaleur transmise ;
- la pénétration ;
- la vitesse de soudage.
Il est principalement utilisé sur les fortes épaisseurs ou lorsque la productivité est un enjeu. /// est-ce vrai ?
Argon - hydrogène ou argon - hélium - hydrogène
Certains mélanges associent une faible proportion d'hydrogène (jusqu'à environ 5 %).
Ils permettent :
- un cordon plus brillant ;
- une pénétration plus importante ;
- une vitesse de soudage plus élevée ;
En revanche, ils ne conviennent pas à tous les matériaux et peuvent provoquer des phénomènes de fissuration ou de fragilisation sur certains métaux sensibles à la fissuration par hydrogène.
Azote - hydrogène
L'ajout d'azote apporte un effet réducteur qui permet :
- de limiter la formation d'oxydes ;
- améliorer les caractéristiques mécaniques ;
- augmenter la résistance à la corrosion.
En revanche, ce mélange ne convient pas à tous les matériaux. La présence d'hydrogène peut entraîner des risques de fragilisation sur certains aciers, tandis que l'azote est incompatible avec des matériaux sensibles comme le titane ou le zirconium. Son utilisation doit donc être adaptée au matériau soudé et à la teneur en hydrogène du mélange.
Pour choisir entre gaz pur ou mélange, il faut avant tout prendre en compte votre objectif principal : créer une atmosphère protectrice chimiquement neutre autour de la soudure ou rechercher des propriétés complémentaires adaptées à une application précise. Ce choix doit aussi tenir compte du matériau, du procédé et du type de protection utilisé.
4 - Densité et débit du gaz : deux facteurs qui influencent l'inertage des soudures en envers
Au-delà de leur composition chimique, les gaz possèdent des propriétés physiques qui influencent directement l'efficacité de la protection gazeuse.
La densité
Tous les gaz n'ont pas la même densité, certains sont plus ou moins lourds. Or pendant l'inertage envers, où l'on cherche à chasser l'oxygène du volume, cette densité détermine le comportement du gaz et donc le positionnement optimal des entrées et sorties de gaz.
La densité des gaz utilisés pour l'inertage envers, en comparaison avec l'air:
Gaz | Argon | Air | Azote | Hélium | Hydrogène |
Densité relative | 1,38 | 1 | 0,968 | 0,138 | 0,07 |
L'argon est plus lourd que l'air : pour un inertage envers, il est donc plus efficace de l'insérer par le bas du volume à inerter, pour chasser progressivement l'oxygène vers un évent placé en haut.
À l'inverse, l'hélium est beaucoup plus léger que l'air : il s'insère par le haut du volume, et chasse l'oxygène vers un évent placé en bas de celui-ci.
Tenir compte de la densité permet ainsi de chasser l'air plus efficacement, d'optimiser le temps d'inertage et de limiter la consommation de gaz.
Le débit
Le débit du gaz joue un rôle essentiel dans l’efficacité de l’inertage. L’objectif est de chasser progressivement l’air présent dans le volume à protéger, jusqu’à atteindre le taux d’oxygène résiduel requis pour commencer le soudage.
On pourrait penser qu’augmenter fortement le débit permet d’évacuer l’oxygène plus rapidement. En pratique, un débit trop élevé peut être contre-productif : il favorise des turbulences et le remélange du gaz de protection avec l'air encore présent dans le volume, ce qui peut ralentir la purge tout en augmentant inutilement la consommation de gaz.
Chez France Inertage®, on conseille un débit de 7.5 l/min en utilisant nos systèmes d'inertage gonflables PurgElite® associés à un régulateur de débit PurgeGate® pour éviter ce remélange.
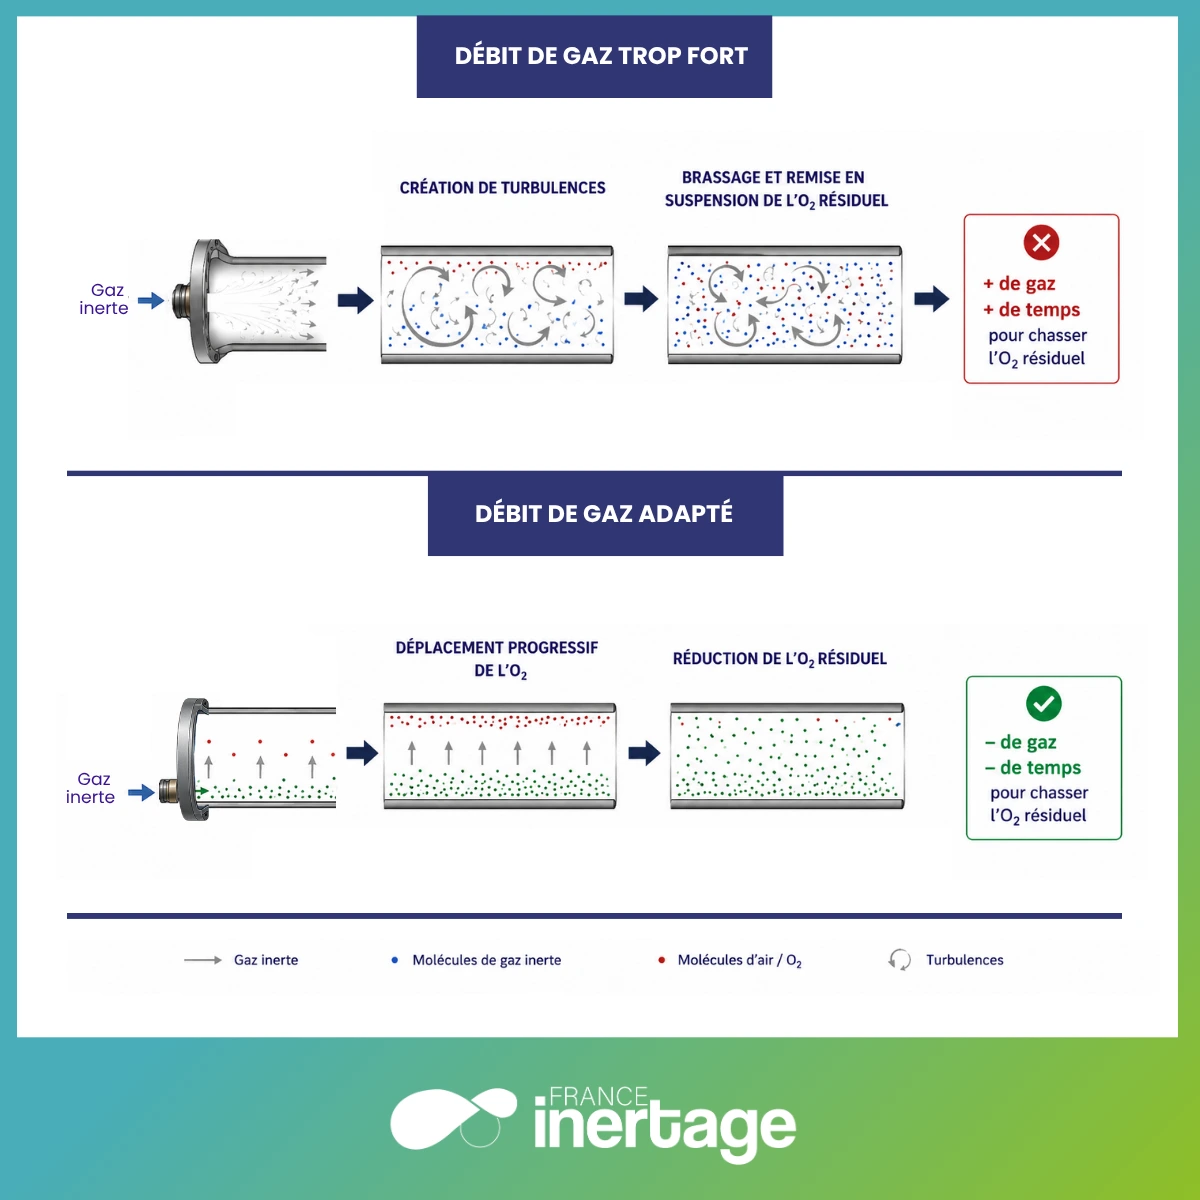 Avec un débit de gaz adapté, l'air se déplace de manière progressive plutôt que de se mélanger avec le gaz de protection.
L'argon reste aujourd'hui le gaz de référence pour la majorité des opérations d'inertage. Selon les matériaux et les exigences de soudage, l'azote ou l'hélium peuvent toutefois apporter des bénéfices spécifiques lorsqu'ils sont utilisés dans les bonnes conditions.
Au-delà du choix du gaz, la réussite d'un inertage dépend également de nombreux paramètres : débit, temps de purge, volume à protéger et contrôle du taux d'oxygène.
Chez France Inertage®, nous accompagnons les industriels dans l'optimisation de leur protection gazeuse grâce à des solutions d'inertage simples et performantes, des systèmes gonflables aux moniteurs d'oxygène résiduel.
L'objectif est toujours le même : obtenir des soudures de qualité tout en réduisant les temps de purge et la consommation de gaz.
Vous souhaitez optimiser votre inertage ? Contactez les équipes France Inertage®.