À haute température, comme lors du soudage, les métaux sensibles à l’oxydation réagissent fortement au contact de l’oxygène. Sans une protection adaptée, c’est la porte ouverte à la corrosion.
La clé ? L’inertage des soudures ! On vous explique le principe et pourquoi c'est indispensable pour obtenir des soudures durables et de qualité.
1 - L’inertage de soudures : définition et pourquoi est-ce nécessaire pour vos soudures.
Le principe est simple : inerter une soudure, c’est remplacer l’air ambiant par un gaz inerte afin de chasser l’oxygène autour de celle-ci.
Pourquoi ? Parce que l’oxygène, gaz réactif, est l’ennemi invisible des soudures. Lorsqu’il entre en contact avec certains métaux sensibles portés à haute température, il déclenche une série de réactions destructrices :
Inox (aciers inoxydables) : la couche passive de chrome (Cr₂O₃), garante de la résistance à la corrosion, se dégrade avec la chaleur. Elle peut se transformer en oxydes instables de fer, visibles sous forme de couleurs de revenu (jaune, bleu, violet). Ces colorations peuvent initier une corrosion par piqûres qui pourrait entrainer par la suite une baisse de résistance à la corrosion et une perte de propriétés mécaniques.
Titane & zirconium : Même en très faible concentration, l’oxygène se diffuse dans le métal chaud et forme des oxydes de surface épais et fragiles. Résultat : formation d’oxydes, perte de ductilité et fragilisation de la pièce.
Duplex & super duplex : à haute température, l’oxygène accélère la déstabilisation de la microstructure. Il favorise la précipitation de phases fragiles (sigma) de carbures, de nitrures, qui entraînent une perte progressive de ténacité et une forte diminution de la résistance à la corrosion.
Les conséquences de l’oxydation pour ces aciers : porosités, inclusions d’oxydes, perte d’étanchéité et diminution de la durée de vie des assemblages.
Créer une protection gazeuse optimale, c’est préserver la qualité de la soudure et éviter les étapes de post-traitement ou la reprise complète.
2 - L’action de la protection gazeuse
En chassant l’oxygène autour de la soudure et de la Zone Affectée Thermiquement (ZAT), et en le remplaçant par un gaz inerte, l’inertage va créer une protection gazeuse qui aura plusieurs impacts :
Empêcher la formation d’oxydes : sans inertage, le métal porté à haute température réagit instantanément avec l’oxygène et se couvre d’oxydes épais et colorés. Ceux-ci fragilisent la surface, altèrent la propreté du cordon et nécessitent des reprises (décapage, polissage).
Éviter la contamination du bain de fusion : d’autres gaz présents dans l’air comme l’azote ou l’hydrogène peuvent poser problème aux soudures. Dissous dans le métal liquide, ils entraînent porosités, inclusions gazeuses et perte d’étanchéité. En les chassant avec un gaz de protection, l’inertage empêche toute contamination.
Stabiliser l’arc électrique : selon le gaz inerte choisi et le réglage du débit, l’arc est plus stable et régulier, limitant les projections et assurant une pénétration optimale.
Protéger le cordon pendant son refroidissement : il protège la soudure pendant la transition très haute température à moyenne, empêchant toute contamination par l’oxygène, l’azote ou l’hydrogène jusqu’à ce qu’elle soit stabilisée.
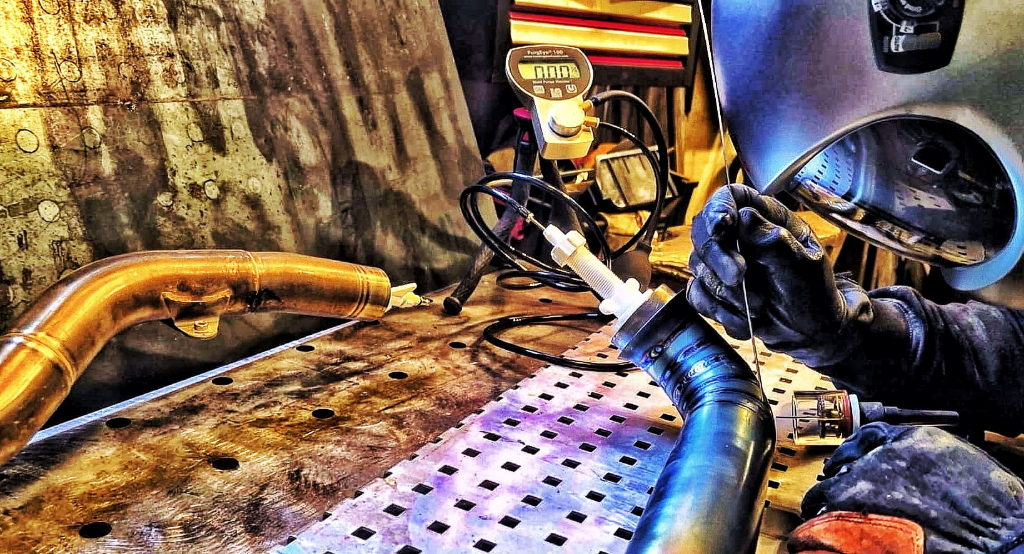
Inertage d’un tube inox avec obturateurs Pipestoppers® et moniteur PurgEye® 100 de France Inertage®.
Pour certains métaux, l’inertage des soudures n’est pas une option.
En créant une bonne protection gazeuse, vos soudures gagnent en :
résistance à la corrosion (indispensable pour inox, titane, duplex),
solidité mécanique,
étanchéité (zéro fuite dans les tuyauteries, cuves ou réservoirs),
pérennité et propreté (critique pour l’agroalimentaire, le nucléaire, la pharmacie ou la chimie).
3 - Les 3 types d’inertage possibles :
La protection gazeuse peut être mise en place à plusieurs niveaux, selon votre configuration ou la qualité requise demandée.
La protection endroit
Assurée par le gaz sortant de la torche de soudage, elle crée une protection autour de l'arc électrique et du bain de fusion. Deux paramètres sont à prendre en compte pour son efficacité : le débit et la pureté du gaz.
La protection endroit secondaire
Elle prolonge la protection endroit au-delà du bain de fusion, grâce à des dispositifs appelés traînards, fixés à l’arrière de la torche. Ces accessoires diffusent un flux régulier de gaz inerte juste après le passage de l’arc afin de maintenir la protection du métal encore chaud.
Chez France Inertage®, nos traînards existent en version plate, convexe ou concave, avec des tailles adaptables à chaque configuration.
=> Retrouvez notre gamme de traînards ici
La protection envers
Elle protège la face opposée de la soudure afin d'éviter l’oxydation du joint en envers. Elle peut concerner les soudures circulaires et longitudinales pour des volumes de type tuyauteries, cuves ou réservoirs. Le principe est de chasser totalement l’atmosphère du volume par un gaz inerte avant, pendant et après le soudage. Cette étape demande un équipement adapté pour garantir un inertage de qualité.
France Inertage® propose une large gamme de systèmes gonflables, du petit au très grand diamètre, conçus pour optimiser le volume de gaz et réduire le temps d’inertage.
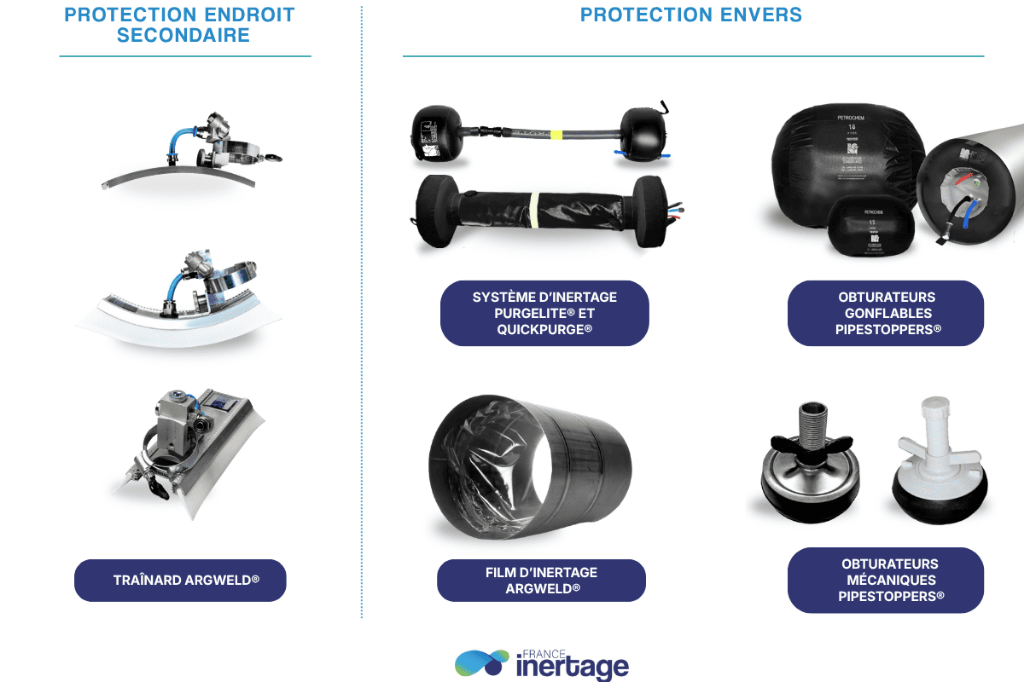
Les solutions France Inertage® pour la protection gazeuse de vos soudures en envers et endroit secondaire.
4 - Les gaz de protection
Ils sont choisis car ils ne réagissent pas chimiquement avec le métal en fusion. Les plus utilisés en inertage sont :
Argon (Ar) : gaz inerte, c'est le grand classique en endroit comme en envers. Incolore, inodore, il assure une excellente protection et stabilise l’arc électrique. Il est utilisé aussi bien pour l’inox que pour le titane, le zirconium ou les duplex.
Hélium (He) : gaz inerte, il favorise une meilleure pénétration et un bain plus chaud. Souvent utilisé en mélange avec l’argon pour des soudures épaisses ou sur l’aluminium.
Azote (N₂) : gaz peu réactif, il ne s’utilise pas en endroit ! En envers, il contribue à renforcer la couche passive et améliorer la résistance à la corrosion.
Hydrogène (H₂) : gaz réducteur, il est utilisé avec parcimonie, en très faible proportion (généralement < 5 % en mélange). Il améliore la fluidité du bain et donne un cordon plus brillant, mais il comporte des risques : porosités, fissuration et perte de ductilité, surtout dans les inox ferritiques et duplex.
L’inertage, ce n’est pas une option : c’est une assurance-vie pour vos cordons de soudure.
Qu’il s’agisse d’inox, de titane, de duplex ou de super duplex, une protection gazeuse adaptée prévient l’oxydation, garantit la conformité des assemblages même dans les environnements les plus exigeants et évite des reprises coûteuses.
Chez France Inertage®, notre mission est simple : vous aider à optimiser votre protection gazeuse, en économisant du gaz et du temps, sans faire de compromis sur la qualité.
Vous avez besoin de conseils pour bien choisir votre solution d’inertage ?
=> Contactez-nous !